

Hiilikuitu puolijohteiden valmistuslaitteissa on yksi modernin teollisuuden vaativimmista materiaalisovelluksista, koska siruja valmistavat työkalut arvioidaan nanometrinä mitattujen toleranssien perusteella. Litografiavaihe, levyn käsittelyrobotti, ioniimplantaation sätelija tai metrologian kehys eivät voi sietää tavallisten rakennemateriaalien mukana tuomaa lämpöä, tärinää tai hiukkasten saastumista. Hiilikuituvahvistettu polymeeri (CFRP) yhdistettynä aramidi- ja esihapettujen kuitu-komponenttien kanssa on tullut hiljaiseksi mahdollistajaksi maailman tarkimpien koneiden takana. Tämä opas tutkii, miten hiilikuitu puolijohteiden laitteet toimivat käytännössä - osittain, levy vaiheesta puhtaan huoneen kattoon - ja miksi korkean suorituskyvyn kuitu on tullut vakio tekninen valinta fab työkalut eikä eksoottinen.
1. Miksi puolijohdelaitteet asettavat vaikeimmat materiaalivaatimukset
Puolijohdevalmistus on paradoksin määrittelemä teollisuus: se toimii valtavassa mittakaavassa ja silti lähes jokainen kriittinen ulottuvuus on pieni. Yksi levy voi sisältää kymmeniä miljardeja transistoreja, ja jokaisen kuvioinnin vaiheen on kohdennettava edelliseen kerrokseen nanometrin murto-osan sisällä. Pinnalla, kriittinen ulottuvuus ja tuotanto kaikki heikkenevät, kun koneen geometria muuttuu, ja geometria muuttuu aina, kun rakenne laajenee, värähtää tai menettää jäykkyyden.
Tämä luo neljä materiaalivaatimusta, joita perinteiset metallit kamppailevat täyttämään samanaikaisesti:
ulottuvuus: työkalun on säilytettävä muotonsa lämpötilavaihtelujen, lämpökierroksen ja pitkän käyttöajan välillä. Lämpönlaajentumiskertoimen (CTE) on oltava lähellä nollaa tai ainakin vastaava metrologian viitetta.
Korkea erityisjäykkyys: rakenteen on vastustettava poikkeamista ja tärinää lisäämättä massaa, joka hidastaisi vaihetta, kuormittaa servoa tai asettautua matalataajuiseen resonanssiin.
Puhdistus: ei kaasutusta, ei kaatumista, ei metallista kulumista, joka voisi tulla hiukkasvirhe levyn pinnalla.
Tärinän vaimennus ja ohjaus kaistanleveys: Koneen on asetettava nopeasti jokaisen liikkeen jälkeen, jotta suorituskyky ja tarkkuus eivät vaihdeta toisiaan vastaan.
CFRP vastaa kaikkiin neljään. Sen erityistä jäykkyyttä on useita kertoja teräksen tai alumiinin, sen CTE voidaan suunnitella lähellä nollaa tai sopeutua piin, se ei korroosioi puhdashuoneen kemiallisessa ympäristössä ja sen sisäinen vaimennus tappaa korkean taajuuden soimuksen, joka muuten hämärtäisi altistumista tai mittausta.
2. Missä hiilikuitu näkyy Fab-työkalun sisällä
Puolijohdelaitteet ovat järjestelmien järjestelmä, ja hiilikuitu on siirtynyt lähes kaikkiin osajärjestelmiin, joissa liike, lämpövakaus tai rakenteellinen talous ovat tärkeitä.
2.1 Wafer-vaiheet ja sijaintialustat
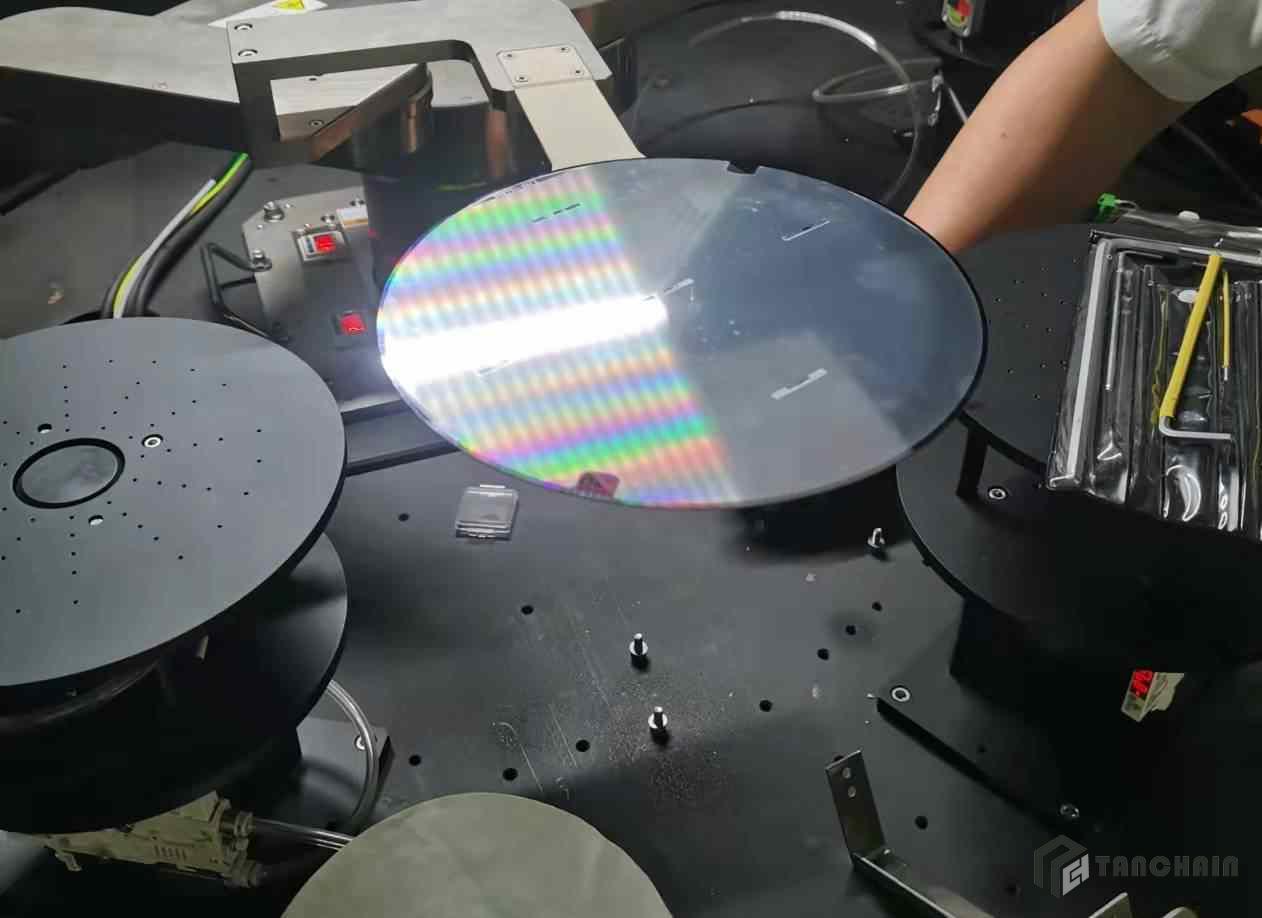
Wafer vaihe on sydän minkä tahansa litografian tai tarkastus työkalu. Se kiihtyy useilla g-voimilla, matkustaa satoja millimetriä millisekunnissa ja sen on asetettava nanometrin tarkkuuteen myöhemmin. Jokainen kilogramma vaiheen massaa on kiihdytettävä ja jarrutettava, joten massa muunnetaan suoraan kadonneeksi suorituskykyksi ja tuhlaaksi energiaksi. Hiilikuitu-vaiheen rakenne, joka on yleensä rakennettu hiilikuitulevystä ja sidottuista hiilikuituputkista, joissa on vastaava CTE, antaa hallintasilmukkaan tarvitseman jäykkyyden leikkaamalla liikkuvaa massaa. Koska komposiitti voidaan suunnitella siten, että sen lämpölaajentuminen vastaa interferometrin viitekehystä, vaiheen metrologia ei ajaa, kun työkalu lämpenee.
2.2 Silta- ja katurakenteet
Vaihdon yläpuolella istuu portaali: pitkä palkki, joka kantaa optisen pään, tarkastusanturin tai mittarin koko levyn. Se on klassinen jäykkyys painoon ongelma. Hiilikuitu portti palkki, usein suuri-osainen pultruded tai rulla-kääritty profiili, nostaa ensimmäinen luonnollinen taajuus rakenne ja työntää resonanssi pois servo kaistanleveys. Tämä yksittäinen muutos mahdollistaa insinöörien käyttää työkalua nopeammin ilman jännittävää rakenteellista tärinää, ja se pitää pään ja levyn etäisyyden vakaana koko skannauksen ajan.
2.3 Metrologiakehykset ja viiterakenteet
Metrologiakehykset määrittelevät geometrian, jota vastaan kaikki muu mitataan, joten niiden vakaus on koko koneen vakaus. CFRP-kehykset ovat houkuttelevia, koska niiden laajentumista voidaan säätää nollaan, vastaamaan itse piilevyn alhaista laajentumista. Jos kehyksen on liitettävä lasivaakkoihin, laserinterferometriin tai kapasitiivisiin antureihin, vastaava laajentumishiilikuitulevy pitää lukemat rehellisinä, kun työkalu lämmittyy ja jäähdyy tuotantovaihdon kautta.
2.4 Wafer käsittelyrobotit ja loppuefektorit
Wafer transfer robotit siirtävät herkkiä, kalliita wafereita prosessikammioiden välillä suurella nopeudella, ja niiden päätoimittajien on oltava kevyitä, jäykkiä ja virheettömästi puhtaita. Hiilikuitu päätä vaikuttaja terä on riittävän jäykkä pitää 300 mm levy tasainen kiihdytyksen, riittävän kevyt välttää sag ja tärinä, ja vapaa hiukkasten tuottava kuluminen, että koneistettu metalliterä voi tuottaa sen kosketuspisteissä. Sama logiikka koskee nostonappeja, teräpitäjiä ja siirtoarveja koko klusterityökalussa.
2.5 Tyhjiökaammiot, sätelijat ja ioniimplantointilaitteet
Tyhjiö- ja säteliinympäristöissä hiilikuitu- ja hybridikomposiitikomponentit vähentävät liikkuvaa massaa herkkien anturien läheisyydessä ja tarjoavat ei-magneettisia, ulottuvuudessa vakaita tukirakenteita. Ioniinplantaatio- ja elektronisaatejärjestelmät ovat herkkiä kaikille magneettisille tai johtaville rakenteille, jotka voivat häiritä sätettä, ja kaikille lämpöajoille, jotka voivat virheellisesti asettaa aukot. Huoleellisesti ohjattujen kuitiarkkitehtuurien komposiitirakenneiden avulla voidaan hallita näitä kompromisseja ilman metallikoonpanon painon rangaistusta.
3. Materiaalit ja niiden erityiset roolit
Yksikään kuitumuoto ei ratkaise puolijohdelaitteiden ongelmaa. Oikea vastaus on yleensä yhdistelmä, ja roolien ymmärtäminen erottaa työsuunnittelun kalliista.
3.1 Hiilikuituslevy tarkkuusrakenteisiin
Koneistettu ja quasi-isotrooppinen hiilikuitulevy on vaiheiden, kiinteiden, välilyöntien ja metrologian jäsenten suosittu materiaali. Quasi-isotrooppiset rakenteet antavat ennustettavan, tason sisäisen jäykkyyden alhaisella ja hallittavalla CTE-tasolla, ja levyä voidaan koneuttaa, porata ja liittää samalla työkalutarkkuudella kuin alumiinia, mutta ilman lämpölaajentumista ja ilman metallien saastumisriskiä.
3.2 Hiilikuituputket ja Pultruded profiilit
Vetetyt hiilikuituputket ja rakenteelliset profiilit tarjoavat pitkiä, pysyvän leikkauksen jäseniä portireille, robottivarteille ja tukiraitaille. Pultrusion tuottaa sertifioidun, toistettavan poikkileikkauksen, mikä on tärkeää, kun työkalu rakennetaan sarjassa ja jokaisen yksikön on käyttäytyvä identtisesti. Putkia käytetään myös kevyihin, jäykkiin liitoksiin ja tehdassa olevien automaattisten materiaalikäsittelylaitteiden kehyksiin.
3.3 Hiilikuitu Prepreg ja kangas
Jos geometria on monimutkainen tai yksikertainen - muotoinen peito, anturin kotelo, konttuurinen tuki - hiilikuitu prepreg, joka asetetaan muotin päälle, antaa korkeimman ja yhdenmukaisin kuitujen tilavuuden murto ja tiivin laminaattiarkkitehtuurin valvonta. Kuiva hiilikuitukangas hartsin infuusiolla tarjoaa taloudellisemman reitin suurempiin, pienemmille osille. Molemmat mahdollistavat laminaatin säätämisen paikallisesti, lisäämällä jäykkyyttä juuri sinne, missä kuormituspolku sitä vaatii.
3.4 Aramidikuitu kestävyyteen ja eristykseen
Aramidikuitu tuo isku- ja kulutuskestävyyttä, kun komposiittiosat kohtaavat käsittelylaitteita tai ihmisiä, ja se on luonnollisesti sähköisesti eristävä ja lämpövakaa. Aramidikangasta ja aramidifilamentia käytetään usein hybridilaminaateissa komposiittipinnan suojaamiseksi chippingiltä ja eristyselementteinä, joissa sähköistä eristystä tarvitaan lähellä herkkiä elektroniikkaa. Jos suunnittelu tarvitsee pintaa, joka vastustaa iskua ilman johtavia hiukkasia, aramidirikas ulkokerros on käytännöllinen vastaus.
3.5 Esioksidittu kuitu lämpö- ja palosuojeluun
Puolijohdityökalut sisältävät lämmityksiä, palakkeita ja prosessikammioita, jotka saavuttavat korkeat lämpötilat, ja ympäröivät rakenteet tarvitsevat suojaa, joka on sekä lämpövakaa että sähköä ei johtava. Esihapettu kuitu (PANOX) -vilta, kangas ja lanka tarjoavat liekikestävän, korkealämpötilan eristyksen ilman yleisten orgaanisten tekstiilien hiiltämistä ja hajoamista. Esihapettuja kuitukomponenteja käytetään lämmitettyjen kappaleiden ympärillä, lämpöesteissä ja palosuojana kaapelien ja pneumaattisten linjojen sisällä työkalukuoren sisällä.
4. Sovelluksen valintamatriisi
Alla olevassa taulukossa esitetään yleiset puolijohdelaitteiden tehtävät suositeltuun kuitu-tuotteen muotoon ja sen tarjoamaan ensisijaiseen ominaisuuteen. Se on tarkoitettu ensimmäisen kulkeen opas; lopullinen materiaalin valinta on vahvistettava todellisen kuormituspolun, lämpöbudjetin ja puhtauden eritelmien perusteella.
| Laitteiden työpaikka | Suositeltu tuote | Dominantti kiinteistö | Korvaa perinteisen ratkaisun |
|---|---|---|---|
| Wafer vaiheen rakenne | Hiilikuitu levy, sitoutuneet putket | Korkea erityisjäykkyys, lähes nolla CTE | Alumiini tai teräs vaiheen runko |
| Gantry / siltapälki | Pultruded hiilikuitu putki, laatikko profiili | Korkea luonnollinen taajuus, alhainen massa | Extrudoitu alumiinipalkki |
| Metrologian viitekehys | Matched-CTE hiilikuitu levy | ulottuvuus, alhainen laajentuminen | Invar tai graniittikehys |
| Wafer käsittely end effector | Hiilikuitu levy terä | Jäykkyys, keveys, puhtaus | Koneistettu metalliterä |
| Robottivarsi ja linkki | Hiilikuituputki, vetoava profiili | Joukkuus painoon, vaimennus | Teräs- tai alumiinivarse |
| Anturi- ja optiikkakotelo | Hiilikuitu prepreg asettelu | Muotonvapaus, lämpövakaus | Valtu tai koneistettu metallikotelo |
| kosketus- ja iskupinnat | Aramidihybridilaminaatti | Isku- ja kulutuskestävyys | Suojaamaton komposiitti tai metalli |
| Lämmitetty chuck eristys | Esihapettu kuitu tunto ja kangas | Korkean lämpötilan, ei-johtava eristys | Perinteiset orgaaniset tekstiilit |
| Työkalun palosuojelu | Esihapettu kuitulanga ja vilta | Lekkokestävyys, lämpövakaus | Mineraalivilla tai lasipeito |
| Puhdasta huonetta käsittelevät huonekalut | Hiilikuitu putki ja levy | Alhainen kaasutus, alhainen hiukkasten vuotaminen | Maalattu teräskehys |
Matriisi on lähtökohta, ei korvaa tekniikkaa. Kaksi samankaltaista tehtävää voi vaatia erilaisia kuitiarkkitehtuureja, kun värähtelytilan muodot, lämpögradienteet ja puhtausluokka otetaan huomioon.
5. Engineering Case: Miksi Composite Beats Metal Täällä
Puolijohdelaitteiden ostajat valitsevat harvoin hiilikuitoa säästääkseen rahaa materiaalista. Ne valitsevat sen, koska koneen suorituskykyä ei voi saavuttaa muulla tavalla.
5.1 Lämpötapaus, joka pitää päällysteen rehellisenä
Overlay virhe on yksittäinen kallein vikaluokka kehittyneessä litografiassa. Rakenne, joka kasvaa jopa muutamalla mikrometrillä lämpötilan vaihtelun yli, muuttaa kuvaa, jota se näyttää. Suunnittelemalla laminaatin siten, että CTE lähestyy nollaa tai vastaa retikeliä tai levyn viitetta, hiilikuitu poistaa kokonaisen virheen termin budjetista sen sijaan, että yrittäisi korjata sen ohjelmistossa tapahtuman jälkeen.
5.2 Joukkuus ja vaimennus läpi
Työkalun suorituskyky määräytyy siitä, kuinka nopeasti vaihe voi liikkua ja sitten asettua. Korkean erityisen jäykkyyden ansiosta rakenne pysyy jäykkänä alhaisella massalla, ja komposiitin luonnollinen vaimennus tukahduttaa jäännöksen värähtelyn, joka muuten pakottaisi pidempään asettumisen viivästymistä. Tuloksena on kone, joka on sekä nopeampi että tarkempi, mikä on juuri se yhdistelmä, josta teollisuus maksaa.
5.3 Puhdistus ja ei-magneettinen käyttäytyminen
Puhdassa huoneessa materiaali, joka kaasuttaa, korroosioi tai pudottaa hiukkasia, on vastuuta sen mekaanisista ominaisuuksista riippumatta. CFRP, jolla on oikea hartsijärjestelmä ja pinnan viimeistely, on inertti, ei ruostuta eikä tuota metallin kulumisroskoja, joita teräksen liikkuvat osat voivat tuottaa. Sen ei-magneettinen luonne on myös välttämätöntä lähellä elektroni- ja ionisäteen sarakkeita, joissa ferromagneettinen rakenne vääristäisi säteen.
5.4 Työkalun elinkaarikustannukset koko työkalusukupolven ajan
Fab työkalun odotetaan toimivan monia vuosia, usein useiden prosessi solmut, ja pysähdysaika mitataan kadonnut levyt alkaa. Rakenne, joka säilyttää geometriaansa, ei korroosioi eikä tarvitse säännöllisesti uudelleenkalibrointia lämmön driftiä vastaan, vähentää omistuskustannuksia paljon enemmän kuin sen ostohintaa. Koneelle, joka voi maksaa miljoonia dollareita, vakauden talous on ratkaiseva.
6. Valmistus ja laatu
Puolijohdelaitteiden komposiittiosia noudatetaan toleransseja ja dokumentointistandardeja, jotka ovat paljon tiukempia kuin yleinen teollinen työ, ja valmistusreitti on yhtä tärkeä kuin materiaali.
Layout suunnittelu: vahvistaa, että laminaatti on suunniteltu todelliseen kuormituspolkuun ja lämpögradienttiin, ei yksinkertaisesti kopioitu metalliosasta, jota se korvaa.
CTE-yhteensovittaminen: varmistaa, että komposiitin laajentuminen vastaa viiterakentetta tai levyä koko käyttölämpötilaalueella.
Hartsi ja kaasutus: valitse hartsijärjestelmä, jossa on vähän kaasutusta, ja validoi se puhtaan huoneen ja tyhjiön vaatimusten mukaisesti.
Puhdistus ja viimeistely: määrittää reunan tiivisteys, pintakäsittely ja hiukkasten valvonta, jotta osa ei tule virheelliseksi lähteeksi.
Metrologia ja jäljitettävyys: edellyttää dokumentoitua kuitupitoisuutta, asetteluaikataulua ja mitatarkastusta, joka voidaan jäljittää toimitetulle osalle.
Liimaus ja kiinnitys: suunnitella liitokset välttää galvaaninen kytkentä metalleja ja pitää pultin esikuormitus vakaa lämpökierron aikana.
Korjauskelpoisuus: suunnitelma liitettyjen laastarien korjaus, jos mahdollista, joten pieni vahinko ei romuta kallista kokoonpanoa.
7. Seuraavan työkalusukupolven trendit
Useat voimat työntävät hiilikuitoa syvemmälle puolijohdelaitteisiin. Ensimmäinen on prosessisolmujen lakkaamaton kutistuminen, mikä tiukentaa päällekkäisyyttä ja kriittisiä ulottuvuuksia koskevia budjetteja joka sukupolvessa ja tekee lämpövakaudesta neuvottelemattoman. Toinen on korkean NA EUV-litografian nousu, jonka suurempi optiikka ja tiukemmat toleranssit asettavat vielä suurempia vaatimuksia lavan ja kehyksen jäykkyyteen. Kolmas on kehittyneiden pakkausten ja 3D-integraation kasvu, joka moninkertaistaa levyjen käsittelyä ja tarkastusvaiheita ja siten kevyen, nopean ja puhtaan käsittelylaitteiston kysyntää. Lopuksi yhdistettyjen puolijohteiden ja voimalaitteiden valmistuksen laajentuminen tuo uusia prosessilämpötiloja ja uusia kammioympäristöjä, mikä laajentaa esihapettujen kuitujen ja aramidieristyksen roolia hiilikuiturakenteiden rinnalla. Jokaisessa tapauksessa mahdollistava teema on sama: materiaali, joka on jäykkä, kevyt, ulottuvuuden vakaa ja puhdas.
Shanghai Tanchain New Material Technology toimittaa täydellisen kuitupinon kehittyneiden laiteohjelmien takana hiilikuitu-edeltäjä ja -filamenttia, hiilikuitu-tiimiä, kankausta, prepregiä, levyä, putkea, pultrudoituja profiileja ja valmiita komposiittiosia yhdessä aramidifilamentin, aramidikankausta ja täyden esihapettujen kuitujen valikoiman filamentia, tiimiä, lankaa, hiiltää ja kankausta. Olipa tehtävä prototyyppilevyn vaihe, metrologian kehyksen uudelleensuunnittelu tai laitteistojen käsittelyn tuotantoohjelma, tiimimme voi neuvoa työsykliin sopivasta materiaalin muodosta, kuitu-arkkitehtuurista ja hartsijärjestelmästä. Selaa hiilikuitu tuotevalikoimaamme tai lähetä kysymys seuraavan puolijohdelaitteiden projektin eritelmien keskusteluun.